
Гальваническое цинкование — электролитический метод формирования тонкого цинкового покрытия на металлических деталях. Цинковый слой препятствует развитию коррозии, продлевая срок службы изделий в бытовых и промышленных условиях.
Определение и назначение
Гальваническое (электролитическое) цинкование — это управляемое осаждение цинка из электролита на проводящую подложку, чаще всего сталь. Метод востребован благодаря сочетанию коррозионной стойкости, аккуратного внешнего вида и возможности тонкой настройки свойств слоя под задачу изделия.
Кратко о механизме
Гальваническое цинкование — технология основана на принципе работы гальванической пары. При гальваническом цинковании в качестве анода используется цинковая (растворимая) или нерастворимая пластина, катодом является обрабатываемая деталь. Деталь при помощи технологических приспособлений погружается в солевой раствор цинковых соединений (электролит). Через раствор пропускается электрический ток. Происходит поляризация активных частиц (анионов, катионов). При гальваническом цинковании формирование поверхностного слоя детали производится из положительно заряженных ионов цинка, которые осаждаются на отрицательно заряженном катоде.
Технологический процесс нанесения защитного покрытия происходит в специальной среде (электролите) и специальной ёмкости (электролитической ванне): обрабатываемую деталь используют в качестве катода, противоположный электрод — анод (цинковая или нерастворимая пластина). При подключении тока происходит поляризация и миграция ионов — ионы цинка оседают на катоде, образуя покрытие заданной толщины.
Принципиальная схема гальванического цинкования
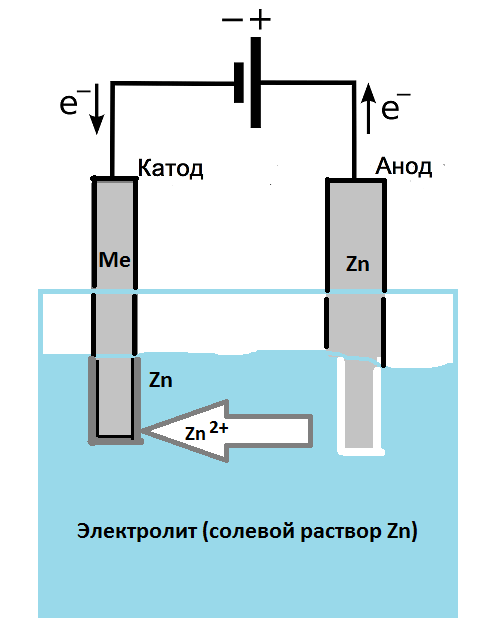
В типовой схеме деталь (катод) погружается в раствор солей цинка, а источник тока обеспечивает осаждение ионов Zn²⁺ на поверхность детали, где формируется сплошной защитный слой.
Каждый электролитический раствор при гальваническом цинковании обладает характерными специфическими признаками, поэтому при выборе рабочего состава для цинкования приоритетом служат окончательные технологические параметры изделия:
- толщина цинкового слоя;
- качество сцепления покрытия с металлической основой;
- стойкость защитного слоя к агрессивному воздействию.
Электролиты: основные группы
В промышленности применяют несколько различных классов электролитов на основе соединений цинка. В зависимости от используемой соли цинка электролиты бывают:
- щелочными;
- нейтральными (слабощелочными);
- слабокислыми;
- кислыми.
Конкретный состав подбирают в зависимости от технологической документации и требований заказчика:
- к равномерности цинкового покрытия;
- к товарному виду изделия (глянец, матовость);
- к скорости осаждения;
- под геометрию деталей.
Гальваническое цинкование: толщина покрытия и ключевые параметры
Основной характеристикой при гальванической обработке (цинковании) считается толщина защитного слоя. Толщину цинкового покрытия (от 3 мкм до 40 мкм) можно регулировать путём изменения различных технологических параметров электролитического процесса:
- сила / плотность тока;
- рабочая температура электролита;
- концентрация активных компонентов;
- время выдержки.
В конструкторской документации, помимо толщины, часто фиксируется тип финишной обработки (в т.ч. бесцветная, жёлтая, чёрная, хаки).
Гальваническое цинкование: факторы качества
- подготовка поверхности (обезжиривание, травление);
- гидродинамика в ванне и равномерность распределения тока по поверхности;
- химический состав и pH электролита;
- корректная постобработка (пассивация, сушка).
Успешность процесса во многом определяется предварительной очисткой (обезжиривание, травление) и корректной пассивацией. Последняя повышает коррозионную стойкость и задаёт цвет финиша; требования к финишу обычно закреплены в КД/ТУ.
Этапы технологического процесса гальванического цинкования
Гальваническое цинкование — это не только сам процесс осаждения, но и цепочка обязательных подготовительных и финишных операций. Пропуск или нарушение любого этапа приводит к отслоению покрытия, непрокрытым участкам или преждевременной коррозии. Типовая последовательность:
Между химическими операциями обязательна промывка, а для высокопрочного крепежа после цинкования вводят обезводороживающий отжиг (см. раздел о наводороживании ниже). Подробнее об очистке — в статьях об обезжиривании и травлении металла.
Как весь процесс выглядит вживую — на видео работы автоматической линии гальванического цинкования:
Гальваническое цинкование. Преимущества метода
- Высокая степень чистоты осаждаемого покрытия.
- Большая химическая стойкость цинкового слоя.
- Возможность регулирования толщины покрытия.
- Высокие механические свойства защитного слоя.
- Надёжное сцепление осаждаемого цинка с покрываемым изделием.
- Возможность цинкования деталей различной конфигурации.
- Презентабельный внешний вид.
Технологические ограничения и экология
При осаждении цинка на заданную поверхность потребляется значительное количество электроэнергии. Расход электроэнергии напрямую зависит от толщины наносимого слоя, от геометрических размеров обрабатываемых изделий и времени цинкования, а также от технологических параметров используемого оборудования (выпрямителей).
При гальваническом цинковании потребляется значительное количество воды. Это необходимо для увеличения степени чистоты обрабатываемой поверхности, улучшения сцепления осаждаемого цинка со стальным основанием, придания изделию необходимого внешнего вида (согласно КД).
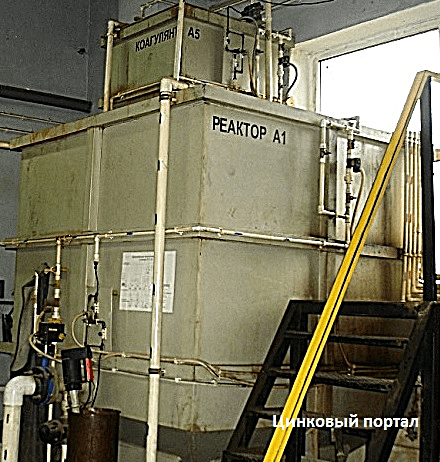
Дополнительная статья расходов при гальваническом цинковании связана с нейтрализацией вредных отходов, получаемых в процессе производства. Для решения этой проблемы строятся специальные очистные сооружения.
Области применения
Гальваническое цинкование применяют для метизов, крепёжных элементов, автокомпонентов, электротехнических изделий, а также широкого спектра деталей в машиностроении и строительстве, где важны контролируемая толщина и аккуратный внешний вид.
Барабанное и подвесочное цинкование
Гальваническое цинкование ведут двумя основными способами загрузки деталей. При барабанном цинковании мелкие детали (метизы, крепёж, шайбы) насыпают во вращающийся перфорированный барабан, погружённый в электролит, — это производительно и экономично для массовых партий. При подвесочном цинковании детали закрепляют на подвесках поштучно, что обеспечивает равномерность покрытия и подходит для крупных, точных или декоративных изделий. Подробное сравнение — в статье «Цинкование в барабане: чем отличается от цинкования на подвесе».

Наводороживание крепежа при гальваническом цинковании
У гальванического цинкования есть коварная особенность: при травлении и осаждении в металл проникает атомарный водород. Для обычной стали это не опасно, но для высокопрочного крепежа (класс прочности 10.9 и 12.9), пружин и калёных деталей водород может вызвать водородное охрупчивание — внезапное хрупкое разрушение уже под нагрузкой. Чтобы этого избежать, такие детали после цинкования проходят обезводороживающий отжиг (обычно 190–220 °C, 8–24 ч), причём начинать его нужно в первые часы после покрытия. Подробнее о причинах и мерах — в статье «Наводороживание металла при цинковании».
Дефекты гальванического покрытия
Нарушение режимов ванны или подготовки поверхности приводит к типовым дефектам: подгар на кромках (при завышенной плотности тока), питтинг (точечные поры), отслоение и вздутия (плохое обезжиривание), тусклость или разнооттеночность пассивации. Большинство из них устраняется настройкой электролита и очисткой. Полный разбор — в статье «Дефекты цинкового покрытия: виды, причины и способы устранения».
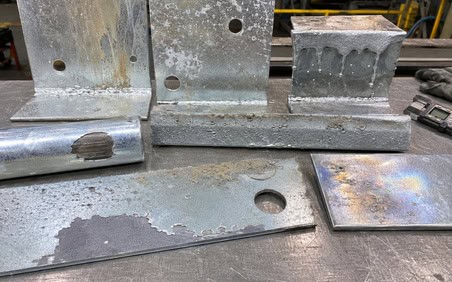
Гальваническое и горячее цинкование: сравнение
Частые вопросы
Гальваническое и электролитическое цинкование — это одно и то же?
Да, электролитическое — технический синоним термина «гальваническое».
Какая толщина слоя обычно используется?
Типично 3–40 мкм, выбирают под среду эксплуатации и требования к ресурсу и габаритам изделия.
Почему гальваника дороже или дешевле других методов?
На стоимость влияют толщина, размеры и партия, режимы, энергозатраты и водоподготовка, а также экология (очистные сооружения).
Для каких материалов подходит?
Чаще всего — сталь и чугун (при корректной подготовке). Для алюминиевых сплавов применяют специальные подслои и активацию (зависит от ТУ).
Можно ли выбрать цвет покрытия?
Да, финиш может быть бесцветным, жёлтым, чёрным, хаки — это определяется пассивацией и оговаривается в КД.
Насколько прочный цинковый слой?
При правильной технологии слой толщиной 10–15 мкм обеспечивает защиту от 5 до 10 лет в обычных условиях.
Можно ли цинковать алюминий или чугун?
Теоретически возможно, но требует особой подготовки поверхности. Чаще применяется для стальных изделий.
Словарь терминов
- Гальваническое (электролитическое) цинкование — нанесение цинкового покрытия на металл осаждением цинка из электролита под действием электрического тока.
- Электролит — раствор солей цинка, из которого цинк осаждается на деталь; бывает щелочным, слабощелочным, слабокислым и кислым.
- Катод — отрицательный электрод; при цинковании это обрабатываемая деталь, на которой осаждается цинк.
- Анод — положительный электрод; цинковая (растворимая) пластина, пополняющая раствор ионами цинка, или нерастворимая пластина.
- Плотность тока — сила тока на единицу площади поверхности (А/дм²); влияет на скорость осаждения и качество слоя.
- Рассеивающая способность — способность электролита давать равномерное покрытие на деталях сложной формы, в углублениях и на кромках.
- Обезжиривание — удаление масел и жиров с поверхности перед цинкованием; без него покрытие не сцепится с металлом.
- Травление — снятие окалины и ржавчины кислотой для получения чистой металлической поверхности.
- Активация (декапирование) — лёгкая кислотная обработка перед ванной, снимающая тонкую оксидную плёнку и улучшающая адгезию.
- Пассивация (хроматирование) — финишная обработка покрытия в растворах хрома для повышения коррозионной стойкости и придания цвета.
- Толщина покрытия — ключевой параметр слоя (обычно 3–40 мкм), определяющий срок защиты; задаётся режимами процесса.
- Наводороживание — проникновение атомарного водорода в сталь при травлении и осаждении; опасно для высокопрочного крепежа.
- Обезводороживающий отжиг — нагрев деталей после цинкования (около 190–220 °C, 8–24 ч) для удаления водорода и предотвращения хрупкого разрушения.
- Барабанное цинкование — цинкование мелких деталей во вращающемся перфорированном барабане; производительно для массовых партий.
- Подвесочное цинкование — цинкование деталей, закреплённых на подвесках поштучно; обеспечивает равномерность для крупных и точных изделий.
- Подгар — дефект в виде тёмного рыхлого осадка на кромках при завышенной плотности тока.
- Питтинг — точечные поры в покрытии, чаще из-за загрязнений или плохой подготовки поверхности.
Гальваническое цинкование — это доступный и эффективный способ продлить срок службы металлических изделий. Технология хорошо изучена, адаптируется под различные задачи и позволяет точно контролировать параметры покрытия. Она остаётся актуальной в машиностроении, строительстве, электронике и других отраслях, где важны защита от коррозии и надёжность металлических компонентов.