Обновлено: май 2026
Хлоридно-аммонийные электролиты цинкования основным комплексным соединением является соль〖〖 Zn(NH〗_3)〗_n 〖CI〗_2. Комплексная соль образуется в процессе растворении цинка при избыточном содержании хлорида аммония 〖NH〗_4 Cl , согласно формуле:
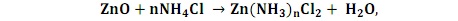
где показатель n=2 характерен для кислой среды, n=4 – для щелочной. Растворимость цинкового оксида в растворе хлорида аммония определяется:
• кислотностью рабочей среды,
• концентрацией.
В электролите с кислотностью ближе к нейтральному значению (рН от 6,3 до 7) концентрация оксида цинка составляет около 15 г/л. В резко выраженных кислотных или щелочных средах увеличивается содержание растворенной цинковой составляющей, концентрация ZnO в насыщенном хлоридно-аммонийном растворе составляет 15 — 100 г/л.
Химическая диссоциация процесса приводит к образованию устойчивых (во всех средах) катионов цинка Zn〖〖〖(NH〗_3)〗^(2+)〗_n и анионов кислотных остатков:
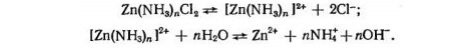
Высокий коэффициент устойчивости комплексных катионов, объясняет причину увеличения катодной поляризации хлораммонийных электролитов по сравнению с сульфатными. Высокие технологические параметры – катодная поляризация, электропроводность – повышают степень рассеивающей способности (этот параметр выше аналогичных для всех нецианидных растворов). В результате чего, цинковое покрытие на обрабатываемых деталях получается равномерным (даже на изделиях со сложным профилем), светлым, структура слоя – мелкодисперсная.
После процесса оцинковки на поверхности обработанного изделия находятся ионы 〖Cl〗^-, которые могут спровоцировать коррозионное разрушение цинкового слоя. Поэтому после нанесения покрытия, детали должны тщательно промываться проточной водой.
Наиболее эффективно использовать хлоридно-аммонийные электролиты цинкования в установках вращательного типа: барабаны, колокола.
Составы хлоридно-аммонийных электролитов и режимы цинкования
| Компоненты электролита и режимы работы, г/л | №1 | №2 | №3 |
|---|---|---|---|
| Оксид цинка | 25–40 | — | — |
| Хлорид цинка | — | 20–80 | 40–120 |
| Хлорид аммония | 200–220 | 180–240 | 180–220 |
| Ацетат натрия / ацетат аммония | 80–100 | — | — |
| Уротропин | 20–25 | — | — |
| Диспергатор НФ (35%) | 6–8 мл/л | — | — |
| ОС-20 | 4–5 | — | — |
| Блескообразователь А | — | 30–70 | 30–70 |
| Блескообразователь Б | — | 5–15 | 3–5 |
| Режимы осаждения | |||
| Температура, °C | 20–35 | 15–30 | 15–30 |
| Катодная плотность тока, А/дм² | 1–3 | 0,5–1,5 | 0,5–5,0 |
| pH | 7,5–8,2 | 4,5–6,0 | 4,5–6,0 |
Состав № 1 применяется для оцинковки изделий, для которых декоративные критерии не приоритетны. Цинковое покрытие получается не блестящим, матовым.
В составах № 2,3 используются блескообразующие добавки, поэтому покрытие после цинкования имеет блестящий вид, структура поверхностного слоя – мелкокристаллическая. Состав № 2 активно используется в установках вращательного типа. Состав №3 применяется для цинкования деталей на подвесах.
При работе с вышеперечисленными составами электролитов цинкования перемешивание рабочего раствора сжатым воздухом запрещается.
Максимально возможная толщина цинкового покрытия после оцинковки составляет 20 мкм.
Добавки хлоридно-аммонийных электролитов цинкования
Добавки к электролитам цинкования используются для улучшения процесса цинкования и получения качественных покрытий. Они могут улучшать равномерность покрытия, предотвращать коррозию, повышать эффективность процесса и т.д.
Борная кислота (H_3 〖BO〗_3) вводится в хлораммонийный электролит с целью стабилизации кислотности рабочего раствора.
Различные блескообразователи стимулируют работу электролита, улучшая рассеивающую способность рабочего раствора. Готовое цинковое покрытие получается равномерным по толщине накладываемого осадка, структура цинкового слоя – мелкокристаллическая, поверхность — блестящая.
С целью улучшения микроструктуры получаемого осадка в хлоридно-аммонийный состав вводятся поверхностно-активные вещества:
• столярный клей,
• желатин.
Уротропин образует с солями цинка комплексные соединения, которые улучшают рассеивающую способность рабочего раствора. Технологические характеристики хлораммонийных уротропиновых электролитов по своим показателям схожи с цианидными растворами.
Ацетат аммония (ацетат натрия) предназначен стимулировать работу цинковых анодов при низких плотностях тока, затормаживая процесс образования пассивационной пленки на их поверхности.
Хлоридно-аммонийные электролиты. Приготовление раствора для цинкования
Емкость для приготовления электролита заливается на 1/3 деминерализованной водой. Рабочий температурный режим ванны приготовления — 60÷80°C. Расчетное количество хлорида аммония при непрерывном помешивании засыпается в рабочий объем. Отключения нагрева не производится, т. к. растворяясь хлорид аммония поглощает большое количество тепла.
Оксид цинка (хлорид цинка) растворяют отдельно в небольшом количестве воды. Непрерывно помешивая, доводят до сметанообразного состояния. Полученную массу вводят в приготовленный рабочий раствор с растворенным хлоридом аммония.
Перемешивание химикатов в ванне приготовления продолжается до полного совместного растворения их, после чего выключается нагрев и барботаж. В течение 24 часов полученный электролит отстаивается. Затем через фильтровальную установку раствор закачивается в ванну цинкования. Необходимый уровень электролита доливается водой.
Производится химический анализ содержания основных компонентов в электролите. При недостаточной концентрации электролит корректируется недостающим компонентом. Помимо проверки химического состава электролита производится обязательная проверка рН рабочего раствора. Если показатели кислотности меньше заданного значения, то корректировку производят:
• водным раствором аммиака,
• гидроокисью аммония,
если рН ˃:
• раствором ацетата натрия,
• соляной кислотой.
Борная кислота (при наличии в электролите) растворяется отдельно
• в горячей воде,
• в подогретом растворе хлорида аммония (при постоянном перемешивании).
Затем добавляется в электролит.
Если в рабочем электролите, согласно заданному составу, присутствуют столярный клей или декстрин, то их в рабочий раствор вводят после специального растворения. Сначала перечисленные компоненты заливают холодной водой и выдерживают в таком состоянии 24 часа. Затем нагревают до 80°C и добавляют в электролит.
Для эффективной работы вновь приготовленного хлоридно-аммонийного электролита производится дополнительная проработка раствора на малых плотностях тока – 0,25÷0,5 А/дм2 в течении 12÷24 часов.
Поверхностно-активные добавки вводятся в готовый, проработанный электролит в последнюю очередь. Блескообразователи добавляются последовательно. Сначала – расчетное количество компонента А, затем компонент Б. Растворение компонента Б в рабочем растворе происходит только в присутствии «Эмульгатора». Блескообразующие композиции вводятся при непрерывном перемешивании. Вторая блескообразующая составляющая вызывает временное помутнение хлоридно-аммонийного электролита цинкования.

Неполадки в работе хлоридно-аммонийных электролитов цинкования и способы их устранения
Основные дефекты, получаемые на деталях после процесса цинкования в хлораммонийных электролитах, и оптимальные способы устранения возникших проблем наглядно представлены в таблице.
| Неполадка | Причина | Способ устранения |
|---|---|---|
| Значительное газовыделение | Повышенная кислотность или катодная плотность тока | Довести pH до нормы или снизить плотность тока |
| В электролите и на аноде выделяется кристаллический осадок солей; иногда пассивация анодов | Повышенная кислотность | Довести pH до нормы |
| Покрытие крупнокристаллическое, электролит не пенится | Недостаток клея | Добавить 1 г/л клея |
| При нормальной величине pH аноды пассивируются | Повышенная анодная плотность тока | Увеличить площадь анодов |
| При нормальной величине pH в электролите выкристаллизовываются соли | Повышенная концентрация солей | Откорректировать электролит по результатам анализа |
| Покрытие серого цвета, низкая рассеивающая способность электролита | Недостаток хлорида аммония | Откорректировать электролит по результатам анализа |
| Покрытие тёмно-серого цвета, на краях и острых углах осаждается в виде «губки» | Загрязнение солями меди (св. 0,2 г/л) или железа (св. 1 г/л) | Удалить Fe подщелачиванием с последующей фильтрацией. Проработать электролит на малых плотностях тока (0,2–0,3 А/дм²) |
| Покрытие тёмное | Пониженный pH | Добавить кислоту |
| Покрытие шероховатое | Загрязнение органическими примесями; избыток солей цинка | Отфильтровать электролит; уменьшить концентрацию цинка |
| Плохая кроющая способность сложнопрофильных деталей | Высокая температура электролита | Снизить температуру до 20–30°C |
| Полосчатое цинковое покрытие | Нарушено пропорциональное соотношение блескообразующих добавок; недостаточное перемешивание вновь вводимых добавок | Откорректировать соотношение добавок с помощью ячейки Хулла; улучшить процесс перемешивания |
Хлоридно-аммонийные электролиты цинкования активно используются в машиностроении.