Порошковые смеси для термодиффузионного цинкования используются в качестве насыщающей среды при формировании защитного слоя на матричной основе изделия. Основным компонентом насыщающей композиции является цинковый порошок или пудру (цинковая пыль). В зависимости от метода нанесения поверхностного слоя:
• в стационарной камере (печи),
• в приспособлении с вращающейся ретортой,
используется различный композиционный состав порошковых смесей для диффузионного цинкования.
При нанесении покрытия в стационарных печах в качестве насыщающей среды может применяться:
1) цинковый порошок с массовым содержанием Zn до 100%,
2) цинковая смесь с содержанием:
• Zn — 75 ÷ 89%,
• ZnO (оксида цинка) и примесей — 25 ÷ 11%.
Метод термодиффузионной обработки в печах стационарного типа относительно прост и экономически выгоден, т.к. чаще всего порошок цинка, используемый в технологическом процессе, является побочным отходом производственной операции (дистилляции цинка) при извлечении Zn из руды (огневой способ обработки).
В печах с вращающимся рабочим пространством приоритетно используются композиционные порошкообразные смеси.
Виды порошковых смесей для диффузионного цинкования
Для улучшения процесса химико-термической обработки стальных и чугунных изделий и получения цинкового слоя с заданными технологическими характеристиками в производстве используют два вида порошковых, цинковых смесей:
1) композиционный состав из цинкового порошка (пыли) и активирующих элементов:
• аммония хлористого,
• аммония йодистого,
• цинка хлористого,
2) смесь цинкового порошка (пудры) с добавлением инертных, стимулирующих материалов:
• шамота,
• кварцевого (речного) песка,
• оксида алюминия.
Порошковые смеси для термодиффузионного цинкования с активаторами
Хлористый аммоний (хлористый цинк) вводится в смесь для цинкования в объеме 1÷2% от общей массы композиционного состава. Хлористый цинк добавляется в порошковую смесь
• в готовом виде,
• путем обработки цинкового порошка соляной кислотой.
Диффузионная смесь перед непосредственным применением сначала подвергается интенсивному перемешиванию, затем, полученный порошок тщательно просушивается в специальных герметичных приспособлениях (без доступа воздуха, при температурном режиме до 400°C).
Термодиффузионное цинкование в порошковых смесях при наличии активирующих элементов протекает в температурном диапазоне от 300 до 400°C. Процесс химико-термической обработки при t= 360°C характеризуется
• малой толщиной цинкового слоя,
• серебристым цветом готового покрытия,
• хорошими показателями пластичности сформированного слоя.
Увеличение температуры диффузионного цинкования (до 420 градусов) приводит к
• росту толщины цинкового слоя,
• образованию светло-серого покрытия, имеющего гладкую поверхность,
• ухудшению параметров пластичности, увеличению хрупкости.
Химико-термическая обработка при температурном режиме выше 420 градусов стимулирует
• образование толстого, шероховатого цинкового покрытия,
• процесс частичного оплавления порошковой композиции и цинковой составляющей (могут образовываться на обрабатываемом изделии наплывы большой толщины).
Цинковые диффузионные смеси с инертными материалами
Чтобы получить толстое цинковое покрытие с хорошими технологическими свойствами, в порошковую смесь для термодиффузионного цинкования вводят инертные материалы. Это позволяет производить химико-термическую обработку при температурном режиме выше точки плавления цинка (t_(пл.Zn) = 419,5 °C), препятствуя спеканию цинковой смеси и образованию наплывов на готовом изделии.
Инертные добавки в диффузионной смеси цинкования составляют от 25 до 90% от общей массы композиции. Готовое изделие после обработки имеет гладкое, сплошное, светло-серое цинковое покрытие. Увеличение содержания в порошковой смеси инертного материала может привести к уменьшению толщины цинкового слоя и формированию крупнокристаллической микроструктуры покрытия.
Зернистость композиционных материалов в цинковой смеси
Эффективность процесса цинкования определяется размерами зерен составляющих компонентов порошковой смеси. Этот фактор является приоритетным при химико-термической обработке в стационарных, неподвижных печах. Для получения однородного по толщине и качественному составу покрытия порошковая взвесь в рабочем пространстве печи должна быть равномерно распределена. Чтобы достичь такого распыления, консистенция (размер зерен) рабочего порошка должна быть одинакова.
На основании практических результатов, цинковое покрытие с хорошими технологическими характеристиками получается при использовании диффузионного порошка с размером зерен от 0,15 до 0,2 мм. Увеличение зернистости насыщающей смеси приводит к
• росту толщины цинкового слоя,
• ухудшению пластичности,
• увеличению шероховатости.
Оптимальные размеры зернистости композиционных материалов подбирают, учитывая их плотности и концентрацию в рабочем пространстве.
Приготовление порошкового состава для диффузионного цинкования
1. Тщательно просушить цинковый порошок (пыль). Сушка производится в специальных приспособлениях (контейнерах) при t = 300 ÷ 400°C, время выдержки до 3 часов.
2. Инертный композиционный материал прокаливают при t = 600 ÷ 800°C, время выдержки – 2 часа.
3. Составляющие компоненты тщательно перемешиваются. Порошковая смесь готова к употреблению.
Хранение готовой цинковой композиции осуществляется в металлических, герметических емкостях. Допустимый процент влажности порошковой смеси – 1%.
Повторное использование порошковых смесей для термодиффузионного цинкования
Цинковые смеси после термодиффузионного цинкования можно использовать повторно. Однако следует учитывать, что каждое последующее применение приводит к уменьшению содержания цинковой составляющей, т. к.
• цинк расходуется на формирование цинкового слоя,
• цинк окисляется в процессе химико-термической обработки.
При повторном использовании насыщающей смеси увеличивается коэффициент жаростойкости рабочей цинковой композиции, что способствует
• увеличению температурного режима обработки,
• формированию толстых цинковых слоев,
• затруднению процесса оплавления и спекания порошковой рабочей смеси.
Для восстановления содержания цинковой составляющей в композициях для термодиффузионного цинкования и поддержания изначальной активности химико-термического процесса рабочая смесь периодически подвергается корректировке: цинковый порошок вводится в объеме 5 ÷10% от общей массы и тщательно перемешивается.
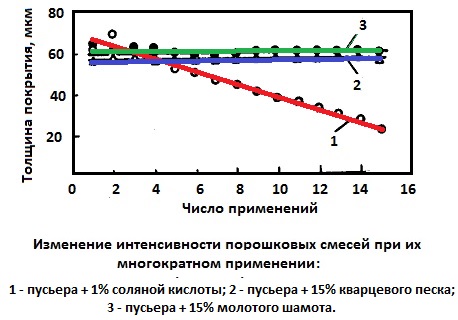
Показатель окисляемости цинка в порошковых смесях, содержащих активаторы, выше, чем в порошках, содержащих добавки инертных материалов, согласно приведенному рисунку. Это объясняет причину более длительного эксплуатационного периода порошковых смесей для термодиффузионного цинкования с инертными компонентами, чем с активаторами.
Состав порошковых смесей: сводная таблица
Параметры термодиффузионного цинкования и результат
Оптимальная зернистость порошка для равномерного покрытия — 0,15–0,2 мм. Влажность готовой смеси — не более 1%. Сушка цинкового порошка: 300–400 °C, до 3 ч; прокаливание инертного материала: 600–800 °C, 2 ч.
ГОСТ на термодиффузионное цинкование
Термодиффузионные цинковые покрытия регламентирует ГОСТ Р 9.316-2006 «Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля». Технические условия на сами покрытия — ГОСТ 9.510-93.
Порошковые смеси для термодиффузионного цинкования: частые вопросы
Из чего состоит порошковая смесь для термодиффузионного цинкования?
Основа — цинковый порошок (пудра, цинковая пыль). К нему добавляют либо активаторы (хлористый или йодистый аммоний, хлористый цинк, 1–2%), либо инертные материалы (шамот, кварцевый песок, оксид алюминия, 25–90%).
Какая зернистость порошка нужна?
Для однородного покрытия оптимален размер зёрен 0,15–0,2 мм. Слишком крупная фракция увеличивает толщину, но ухудшает пластичность и повышает шероховатость.
При какой температуре идёт процесс?
С активаторами — в диапазоне 300–400 °C. По ГОСТ Р 9.316-2006 во вращающемся контейнере — от 290 до 390 °C в течение 2–3 часов. Смеси с инертными добавками позволяют работать и выше температуры плавления цинка (419,5 °C).
Можно ли использовать смесь повторно?
Да. Но с каждым циклом содержание цинка падает (он расходуется и окисляется), поэтому смесь периодически корректируют, добавляя 5–10% свежего цинкового порошка. Смеси с инертными добавками служат дольше, чем с активаторами.
Чем смеси с активаторами отличаются от смесей с инертными добавками?
Активаторы ускоряют насыщение, но цинк в них окисляется быстрее, и смесь служит меньше. Инертные добавки не дают смеси спекаться, позволяют поднимать температуру и получать более толстое покрытие, а сама смесь работает дольше.