
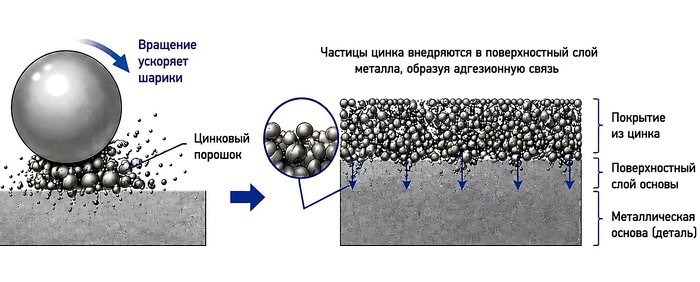
Механическое цинкование — технология основана на способности, находящихся в непосредственном контакте металлов (чистых, неокисленных), обмениваться электронами, устанавливая металлическую связь. Микроструктура поверхностного слоя формируется в результате сложения двух составляющих процесса:
• механической,
• химической.
Процесс протекает на атомном уровне.
Механическое цинкование. Механизм образования цинкового покрытия
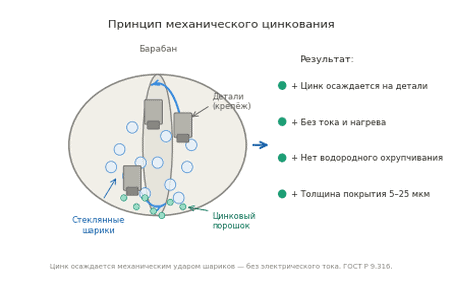
Метод основан на механизме интенсивного воздействия твердых предметов (стеклянных шариков) на обрабатываемую поверхность. Механическое цинкование протекает в специальной водной среде с добавлением цинкового порошка. Частицы цинка (высокодисперсные) находятся в рабочем растворе во взвешенном состоянии, что облегчает возможность захвата и переноса их. Сферическим предметам в результате вращения придается ускорение. Шарики, захватывая цинковую пыль, сталкиваются (ударяются) с обрабатываемой поверхностью. Кинетическая энергия ускоренных частиц при столкновении заставляет электроны цинка внедряться в кристаллическую решетку металлической основы, образуя адгезионную связь.
Для механического цинкования используется специальное оборудование (барабаны, колокола). В рабочее пространство последовательно загружаются
• детали для оцинковки,
• стеклянные шарики,
• химикаты (активирующие добавки, цинковый порошок).
Процесс протекает в кислой водной среде, при непрерывном вращении рабочего приспособления. Цинкование происходит при комнатной температуре. Для стимуляции процесса не используется дополнительный нагрев, как при горячем цинковании, или электроэнергия («бестоковый» метод покрытия), как при гальваническом покрытии.
Технологические особенности механического цинкования
Органические добавки приводят к формированию адсорбирующих пленок (толщиной до 100 мкм) на поверхности обрабатываемых деталей, увеличивают коэффициент смачиваемости, что способствует процессу обезжиривания обрабатываемых изделий. Регулятор скорости осаждения способствует формированию мелкозернистой структуры цинкового слоя, уменьшает разницу разброса по толщине.
Чтобы получить хорошее сцепление подложки с цинковым покрытием, на обрабатываемые изделия накладывается промежуточный слой более мягкого и электроотрицательного металла (меди и олова). Слой обладает хорошими адгезионными свойствами. Промежуточный слой формируется толщиной не более 1 мкм. В результате химического и механического взаимодействия происходит диффузия металлов вглубь основания с образованием металлических связей. В последующем это приводит к образованию равномерного покрытия и исключает процесс наводораживания (охрупчивания) цинкового слоя.
В процессе производства используют цинковый порошок с фрикционными размерами частиц от 5 до 15 мкм. Для получения равномерного покрытия цинковый порошок не должен слипаться. Специальные активирующие добавки способствуют поддержанию цинковой пыли в диспергированном состоянии. Экспериментальным путем установлено, чтобы получить цинковый слой с однородной микроструктурой, необходимо порошок и активирующие добавки вводить в рабочую зону небольшими порциями.
При вращении в спецоборудовании инертные тела приобретают ускорение, поэтому при столкновении их с частицами цинка происходит, захват микрочастиц, их пластическая деформация и перенос к обрабатываемой поверхности, с последующим образованием химических и металлических связей. Предметы переноса должны иметь сферическую форму, т.к. она наиболее обтекаема и не позволяет повредить изначальную геометрию обрабатываемой детали. Шарики для механического цинкования изготавливают из материала, который химически стоик и обладает высокими прочностными характеристиками. При сложной конфигурации обрабатываемой детали в рабочее пространство засыпают смесь сферических предметов (размеры шариков от 0,2 до 5 мм), чтобы получить возможность зацинковать труднодоступные места. Объем шариков приблизительно равен объему загружаемых деталей.
Толщина получаемого цинкового слоя находится в интервале от 5 до 15 мкм (в особых случаях до 25 мкм).
Технологические параметры механического цинкования
| Параметр | Значение |
|---|---|
| Температура процесса | Комнатная — 18–25°C |
| Толщина покрытия | 5–25 мкм |
| Время цинкования | 15–60 минут |
| Размер стеклянных шариков | 0,2–2,5 мм |
| Среда процесса | Кислая водная среда, pH 1–3 |
| Источник тока | Не требуется — бестоковый метод |
| Водородное охрупчивание | ✅ Отсутствует |
| Максимальный размер деталей | Мелкие детали до 150 мм |
| ГОСТ | ГОСТ Р 9.316 |
Механическое цинкование — оборудование
Процесс механического цинкования реализуется на специализированном оборудовании, ключевым элементом которого является вращающаяся ёмкость (барабан или колокол). Выбор типа установки зависит от требований к производительности, размера и сложности обрабатываемых деталей.
Основные типы установок
- Барабанные установки — наиболее распространённый тип. Детали, цинковый порошок, стеклянные шарики и химические реагенты загружаются во вращающийся барабан. Вращение обеспечивает постоянное перемешивание и механическое воздействие, необходимое для формирования покрытия. Барабаны могут быть как однопозиционными (обработка одной партии), так и многопозиционными (для непрерывной работы).
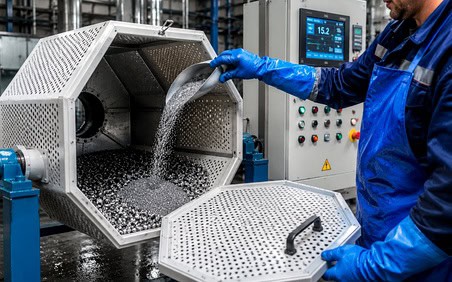
- Колокольные установки — используются для обработки крупных или тяжелых деталей, которые сложно или невозможно поместить в барабан. В этом типе оборудования детали фиксируются на специальной подставке, а сверху на них опускается «колокол» (рабочая камера), внутри которого и происходит процесс. Эта конструкция позволяет последовательно выполнять все операции: подготовку поверхности и нанесение покрытия.
Сами рабочие ёмкости (тумблеры) изготавливаются из стали и покрываются изнутри кислотостойкими и износостойкими материалами, такими как неопрен, полипропилен или полибутилен. Это защищает оборудование от агрессивной химической среды и продлевает его срок службы.
Устройство и принцип работы барабанной установки
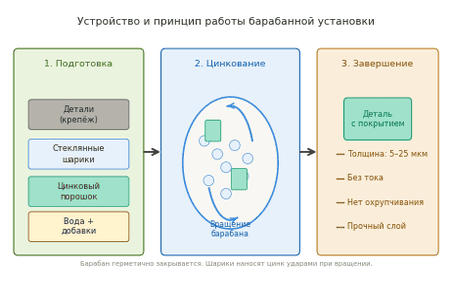
Типовой процесс на барабанной установке выглядит следующим образом:
- Подготовка: В барабан загружаются детали, стеклянные шарики (выступающие в роли ударной среды), цинковый порошок, активирующие добавки и вода (или водный раствор).
- Основной этап (цинкование): Барабан герметично закрывается и начинает вращаться. Стеклянные шарики, ударяясь о детали, механически осаждают на них цинковый порошок, одновременно «натирая» его до образования прочного металлического слоя. Химическая среда активирует поверхность и способствует процессу.
- Завершение: После достижения покрытием заданной толщины (обычно 5-25 мкм), процесс останавливается.
Вспомогательное оборудование
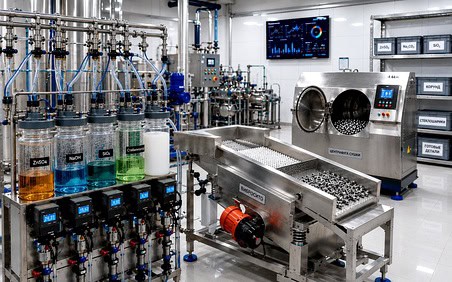
Помимо основных установок, в линию механического цинкования могут входить системы для:
- Подготовки поверхности: Моечные и травильные ванны для очистки деталей перед нанесением покрытия.
- Приготовления и дозирования реагентов: Для автоматической подачи цинкового порошка и химикатов в рабочую зону.[reference:10]
- Сепарации и промывки: Для отделения деталей от стеклянных шариков и их последующей промывки после цинкования.
- Пассивации (при необходимости): Для нанесения финишного защитного слоя (например, цветного пассивирования).
Производители установок механического цинкования
Специализированное оборудование для механического цинкования на мировом рынке — продукт в основном штучный, часто разрабатываемый под конкретные задачи заказчика. В России известны следующие случаи внедрения:
- АО «АВТОВАЗ»: На предприятии внедрена автоматизированная установка барабанного типа производительностью от 250 до 500 кг в час, используемая в том числе для нанесения покрытий на высокопрочные детали.
- «Концерн «Калашников»: В рамках модернизации на ижевской производственной площадке были запущены новые российские гальванические линии (для цинкования и кадмирования), оборудование для которых было разработано и изготовлено отечественными специалистами.
Обратите внимание
Оборудование для механического цинкования не является серийным продуктом с фиксированной ценой, доступным в открытой продаже. Установки, как правило, разрабатываются и изготавливаются под конкретное производство. Для оценки затрат необходимо обращаться напрямую к компаниям-интеграторам, специализирующимся на гальваническом оборудовании.
Механическое цинкование/ преимущества и недостатки
| Параметр | Преимущества | Недостатки |
|---|---|---|
| Водородное охрупчивание | ✅ Отсутствует — идеально для пружин и высокопрочного крепежа | — |
| Температура процесса | ✅ Комнатная — не изменяет свойства металла | — |
| Энергопотребление | ✅ Не требует электроэнергии и нагрева | — |
| Равномерность покрытия | ✅ Хорошая на резьбе и в углублениях | — |
| Толщина покрытия | — | ⚠️ Небольшая — 5–25 мкм. Для агрессивных сред недостаточно |
| Размер деталей | — | ⚠️ Только мелкие детали — до 150 мм |
| Производительность | — | ⚠️ Ниже гальванического — барабанный процесс |
| Внешний вид | — | ⚠️ Матовое покрытие без блеска |
| Применение | ✅ Оптимально для пружин, крепежа классов 10.9 и 12.9 | ⚠️ Не подходит для крупных конструкций |
Нормативная база для механического цинкования
Базовый стандарт на подготовку производства
ГОСТ 9.305-84 «Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Операции технологических процессов получения покрытий». Регламентирует типовые технологические операции: подготовку поверхности, методы очистки, нанесение защитного слоя. Устанавливает общие правила, на которые опираются при разработке конкретного технологического процесса на предприятии.
Стандарт на исходное сырьё
ГОСТ 3640-94 «Цинк. Технические условия». Качество покрытия напрямую зависит от сырья. Стандарт определяет химический состав цинка по маркам: в марке Ц0 содержание цинка не менее 99,975 %, в марке Ц1 — не менее 99,95 %. Чем выше марка, тем меньше примесей свинца, кадмия и железа, ухудшающих антикоррозионные свойства покрытия.
Основные стандарты подготовки поверхности и контроля
ГОСТ 9.301-86 «Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования». Ключевой документ, устанавливающий базовые требования ко всему процессу — от состояния поверхности основного металла до приемки готового покрытия. Четко определяет, какие дефекты внешнего вида являются браковочными, а какие — допустимыми. Знание этого стандарта помогает избежать конфликтов при сдаче-приемке работ.
ГОСТ 9.402-2004 «Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию». Хотя стандарт относится к лакокрасочным покрытиям, его раздел о требованиях к чистоте поверхности применим и в данном случае: поверхность должна быть очищена от окалины, заусенцев, сварочного шлака, масла и грязи.
В чем важность этих стандартов? Отсутствие единого ГОСТа именно на механическое цинкование свидетельствует о гибкости метода. Каждый производитель адаптирует процесс под конкретную деталь и оборудование, опираясь на фундаментальные требования перечисленных стандартов.
Международные аналоги
На мировом уровне механическое цинкование напрямую регламентируется двумя стандартами: ISO 12683:2004 «Цинковые покрытия, нанесенные механическим способом. Технические требования и методы испытаний» и его американским аналогом ASTM B695, описывающим покрытия толщиной до 107 мкм. Именно они служат первоисточниками для отраслевых и корпоративных стандартов, в том числе на крупных автозаводах.
Часто задаваемые вопросы
Чем механическое цинкование отличается от гальванического?
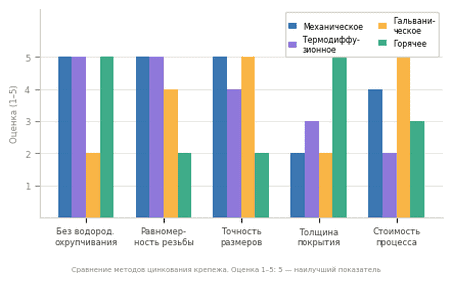
Главное отличие — при механическом цинковании не используется электрический ток. Цинк наносится механическим ударом стеклянных шариков, что полностью исключает водородное охрупчивание. Поэтому этот метод предпочтительнее для высокопрочного крепежа классов 10.9 и 12.9, пружин и других деталей, чувствительных к воздействию водорода.
Какова толщина покрытия при механическом цинковании?
Стандартная толщина покрытия — 5–25 мкм. Это меньше, чем при горячем (40–200 мкм) или термодиффузионном (15–90 мкм) цинковании, но достаточно для защиты крепежа в умеренных условиях эксплуатации.
Для каких деталей подходит механическое цинкование?
Оптимальный вариант для мелких деталей: болтов, гаек, шурупов, пружин, скоб — всего, что помещается в барабан и имеет размер до 150 мм. Этот метод особенно ценен для деталей из высокопрочных сталей, для которых критично водородное охрупчивание.
Требуется ли пассивация после механического цинкования?
Да — после механического цинкования рекомендуется хроматирование или пассивация для повышения коррозионной стойкости. Без пассивации покрытие имеет матово-серый цвет и служит меньше.