Слабокислые электролиты цинкования формируются на базе солей соляной или серной кислот (хлориды, сульфаты). Рабочий диапазон кислотности для слабокислых электролитов цинкования находится в пределах от 4,5 до 6,5.
Различают два основных вида слабокислых электролитов цинкования:
• аммонийные — комплексные химические растворы, содержащие соли аммония (сульфатно-аммонийные, хлоридно-аммонийные),
• безаммонийные – простые электролитические составы (хлоридные).
Безаммонийные электролиты обладают схожими технологическими параметрами с простыми кислыми электролитическими растворами цинкования. Использование специальных блескообразующих добавок приводит к росту технологических показателей слабокислых электролитов, улучшая микроструктуру поверхностного слоя и внешний вид изделия.
Слабокислые электролиты для цинкования различают по
• химическому составу,
• блескообразующим, стимулирующим добавкам.
Сравнительный анализ электролитов цинкования
Кислые простые электролиты цинкования и слабокислые электролитические растворы. Процент выхода по току для слабокислых электролитов цинкования находится в диапазоне от 95% до 98%, такой же, как и в простых кислых растворах. Показатели рассеивающей способности слабокислых цинковых растворов значительно выше, за счет дополнительного использования функциональных добавок.
Щелочные и слабокислые электролиты цинкования. Высокая рассеивающая способность щелочных электролитов (цинкатных, цианидных) обусловлена высокими показателями
• электропроводности,
• поляризуемости.
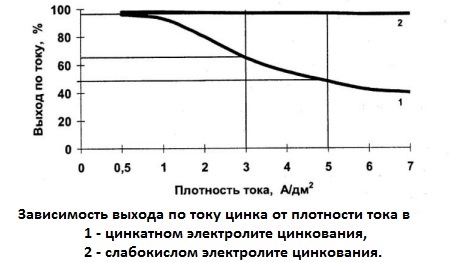
Повышение плотности тока приводит к снижению технологического параметра – выхода по току. В слабокислых электролитах этот показатель неизменен — около 98%. Поэтому толщина цинкового слоя в щелочных электролитах наиболее равномерна по всей длине детали (разница в толщине от участка ближнего к аноду до самого удаленного от него составляет 20%), у слабокислых электролитов этот показатель находится в пределах 60÷70%(коэффициент неравномерности покрытия).
Рассеивающая способность электролита обратно пропорциональна коэффициенту неравномерности покрытия:
• для щелочных электролитов — 80%,
• для слабокислых — 60%.
Низкая рассеивающая способность слабокислых электролитических растворов – результат низкой поляризуемости, т. к. изменение плотности тока не меняет показателей выхода по току.
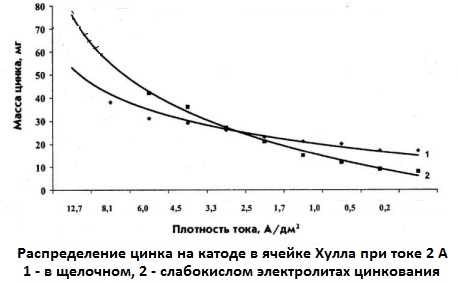
Согласно вышеприведенному графику, в зоне низких показателях плотности тока:
• в щелочном электролите цинк осаждается в большем объеме,
• в слабокислом растворе цинкования – показатели прироста цинковой массы относительно малы.
Кривые графического изображения наглядно показывают, что для щелочного электролита цинкования разброс данных по массе прироста осадка меньше, чем в слабокислом электролитическом растворе.
В связи с тем, что выход по току у слабокислых электролитов намного выше, чем у щелочных, то показатели прироста цинкового осадка за одинаковый промежуток времени в слабокислом растворе будут выше, чем в щелочном (в 1,5 раза).
В слабокислых электролитах цинк осаждается быстрее и в большем объеме. Однако поверхностный слой различен по своей толщине, возможен вариант отсутствия цинкового покрытия в труднодоступных местах (углублениях, выемках, отверстиях). В щелочных растворах, за счет высокой рассеивающей способности, распределение цинкового осадка равномерно по всей поверхности с процинковкой труднодоступных участков.
Слабокислые и цианидные электролиты цинкования. Сравнивая электролитические растворы с экологической точки зрения, однозначный напрашивается вывод, что слабокислые электролиты опаснее цианидных. Это объясняется проблемой нейтрализации и утилизации технологических отходов производственных процессов. Цианидные соединения, получаемые после цинкования, токсичны, но вопросы их обезвреживания успешно решаются. После оцинковки деталей в слабокислых аммонийных электролитах, промывочные сточные воды содержат комплексные соединения аммония с железом, медью, хромом и др. металлами. Эти комплексы обладают прочными химическими связями и при нейтрализации сопротивляются выделению гидроксидов. Обезвреживание отходов после слабокислого процесса цинкования приводит к дополнительным затратам.
Слабокислые электролиты цинкования. Добавки для электролитических растворов
Блескообразующие добавки для слабокислых электролитов цинкования – это комплексные соединения, состоящих из нескольких веществ.
Первый компонент стимулирующих добавок. Эмульгатор – поверхностно-активное вещество, легко растворимое в электролите. Компонент предназначен для
• увеличения показателей катодной поляризации,
• роста поляризуемости рабочего раствора при цинковом разряде,
• расширения рабочего интервала плотностей тока, стимулирующих создание мелкодисперсного цинкового слоя,
• создания с труднорастворимыми веществами, присутствующими в электролите, блескообразующих композиций.
Второй компонент стимулирующих добавок. Плохо растворимое в электролите вещество, образующее эмульсионную композицию с первым компонентом (неионогенным ПАВ). Второй компонент добавок – блескообразователь, производимый из ароматических альдегидов или др. веществ.
Каждый из используемых компонентов в отдельности тормозит процесс катодного осаждения цинка (эмульгатор – в большей степени). Общее взаимодействие двух компонентов в электролитическом растворе
• стимулирует катодную поляризацию,
• улучшает поляризуемость слабокислого электролита,
• увеличивает рассевающую способность.
В результате чего, получается блестящее цинковое покрытие с мелкокристаллической структурой.
Особенности выбора добавок для слабокислого электролита цинкования
1. Рост температурного режима рабочего раствора (от 35°C и выше) ухудшает
• технологические свойства эмульсионной композиции, которая становится нестабильна,
• качество получаемого покрытия.
2. Повышенное содержание эмульгатора (ПАВ) в слабокислом электролите цинкования приводит к обильному пенообразованию при непрерывном воздушном перемешивании рабочего раствора.
3. Высокая концентрация поверхностно-активных веществ в электролите создает дополнительные проблемы при нейтрализации и очистке сточных вод.
Недостатки слабокислых электролитов цинкования
| Недостаток | Причина | Следствие |
|---|---|---|
| Неравномерность покрытия на деталях сложного профиля | Низкая рассеивающая способность электролита | Большой разброс толщины цинкового слоя по поверхности детали |
| Загрязнение ионами железа | Химическая агрессивность электролита — коррозия незащищённых конструкций ванны, упавшие детали | Отслоение покрытия, шелушение, отсутствие покрытия на отдельных участках |
| Щелевая коррозия после цинкования | Остатки электролита в зазорах точечносварных и заклёпочных соединений | Коррозионное разрушение в местах соединений после завершения процесса |
| Требования к специальному оборудованию | Высокая химическая агрессивность рабочего раствора | Необходимость использования химически устойчивых ванн и коррозионностойких приспособлений — увеличение капитальных затрат |
Слабокислые электролиты цинкования. Дефекты покрытия после оцинковки деталей
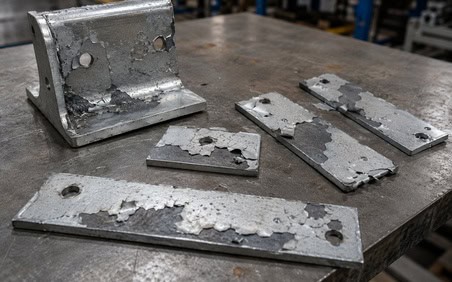
Неполадки в работе слабокислых электролитов цинкования и пути их устранения
| Вид неполадки | Причина | Устранение |
|---|---|---|
| Цинк не осаждается | Плохие контакты | Проверить и зачистить контакты |
| Электролит загрязнен шестивалентным хромом | Обработать электролит гидросульфитом натрия | |
| Плохое сцепление с основой, шелушение покрытия | Некачественное обезжиривание и активирование перед цинкованием | Проверить соблюдение техпроцесса |
| Загрязнение электролита тяжёлыми металлами или органическими веществами | Проверить электролит на загрязнения и проработать на гофрированных катодах | |
| Тёмное покрытие | Электролит загрязнен примесями ионов тяжёлых металлов | Произвести очистку электролита |
| Недостаток блескообразователей (тёмное покрытие при малой плотности тока) | Откорректировать рабочий раствор добавками | |
| Питтинг | Ванна загрязнена органическими примесями | Произвести очистку электролита активированным углем |
| Завышена плотность тока | Снизить плотность тока | |
| Отсутствует или занижена концентрация добавки «А» | Откорректировать содержание блескообразующих добавок | |
| Отсутствует или недостаточное перемешивание | Отрегулировать режимы перемешивания | |
| Матовые и чёрные точки на деталях в колоколах или барабанах | Высокая плотность тока | Снизить плотность тока |
| Высокая концентрация цинка в электролите | Откорректировать состав электролита | |
| Детали скользят по стенке колокола, не перемешиваясь | Предусмотреть рёбра внутри колокола для интенсивного перемешивания | |
| Белые пятна на деталях после сушки | Недостаточная промывка после цинкования от органических примесей | Улучшить качество промывки. Перед пассивацией проводить осветление в 0,2–0,5% азотной кислоты |
| Полосатое покрытие | Нарушено соотношение концентраций основных компонентов электролита | Откорректировать состав электролита по результатам анализа |
| Недостаточное перемешивание электролита | Улучшить процесс перемешивания | |
| Нарушено соотношение добавок А и Б | Откорректировать электролит при помощи ячейки Хулла | |
| Шероховатое покрытие | Завышена плотность тока | Уменьшить плотность тока |
| Занижена концентрация цинка при цинковании на подвесках | Откорректировать содержание цинка по результатам анализа | |
| Наличие механических примесей в электролите | Отфильтровать рабочий раствор | |
| Загрязнение электролита ионами железа | Проверить на содержание железа, очистить, удалить упавшие детали | |
| Матовое покрытие | Недостаточная концентрация блескообразователей | Откорректировать электролит по добавкам |
| Органические загрязнения электролита | Очистить рабочий раствор активированным углем | |
| Загрязнение медью, кадмием, свинцом | Очистить электролит от примесей металлов | |
| Завышена температура электролита | Охладить рабочий раствор до 20–25°C | |
| Завышена концентрация цинка | Откорректировать содержание цинка | |
| Увеличенный расход блескообразователей | Завышена температура электролита | Охладить рабочий раствор до 20–25°C |
| Малая скорость осаждения покрытия | Занижена плотность тока | Повысить плотность тока |
| Хрупкие осадки | Завышена плотность тока | Снизить плотность тока. При необходимости работы на повышенных плотностях обеспечить перемешивание |
| Органические загрязнения электролита | Провести очистку электролита. Проверить соблюдение техпроцесса обезжиривания и промывки | |
| Низкая рассеивающая и кроющая способности электролита | Занижена концентрация хлоридов | Откорректировать электролит по результатам анализа |
| Недостаток блескообразователя | Откорректировать стимулирующими добавками на основании анализа в ячейке Хулла | |
| Образование белой плёнки на аноде | Пассивация анодов вследствие малой площади или завышенной плотности тока | Активировать аноды в 5% соляной кислоте. Увеличить анодную поверхность |
| Занижена концентрация цинка в электролите | Откорректировать рабочий раствор хлоридом цинка по результатам анализа | |
| Помутнение электролита при введении блескообразователя Б | Нарушено соотношение добавок А и Б | Откорректировать по добавке Б при помощи ячейки Хулла |
| Пятнистое, дымчатое, неоднородное покрытие | Занижена температура электролита (менее 15°C) | Повысить температуру электролита |
Области применения слабокислых электролитов цинкования
Слабокислые электролиты цинкования используются для получения блестящих и ярко-блестящих цинковых покрытий на изделиях, имеющих простую конфигурацию. Однако слабокислые электролиты цинкования обладают хорошей кроющей способностью, поэтому их активно используют при оцинковке сложнопрофильных деталей из чугуна, где рассевающая способность не так важна.
Чугун и высокоуглеродистые стали – основные материалы для нанесения цинкового покрытия из слабокислых электролитов. Благодаря использованию разнообразных стимулирующих добавок, расширяется и область применения слабокислых электролитов цинкования.
Подробно о всех характеристиках электролита цинкования можно прочитать в статье: «Характеристики электролита цинкования«, о толщине цинкового покрытия: «Толщина цинкового покрытия», о дефектах цинкования и о методах борьбы с ними: «Дефекты цинкового покрытия: виды, причины и способы устранения».